Get a Free Quote

Our representative will contact you soon.
Name
Email
Tel
Company Name
Message
0/1000
blood bag factory-0

Home > 

blood bag factory

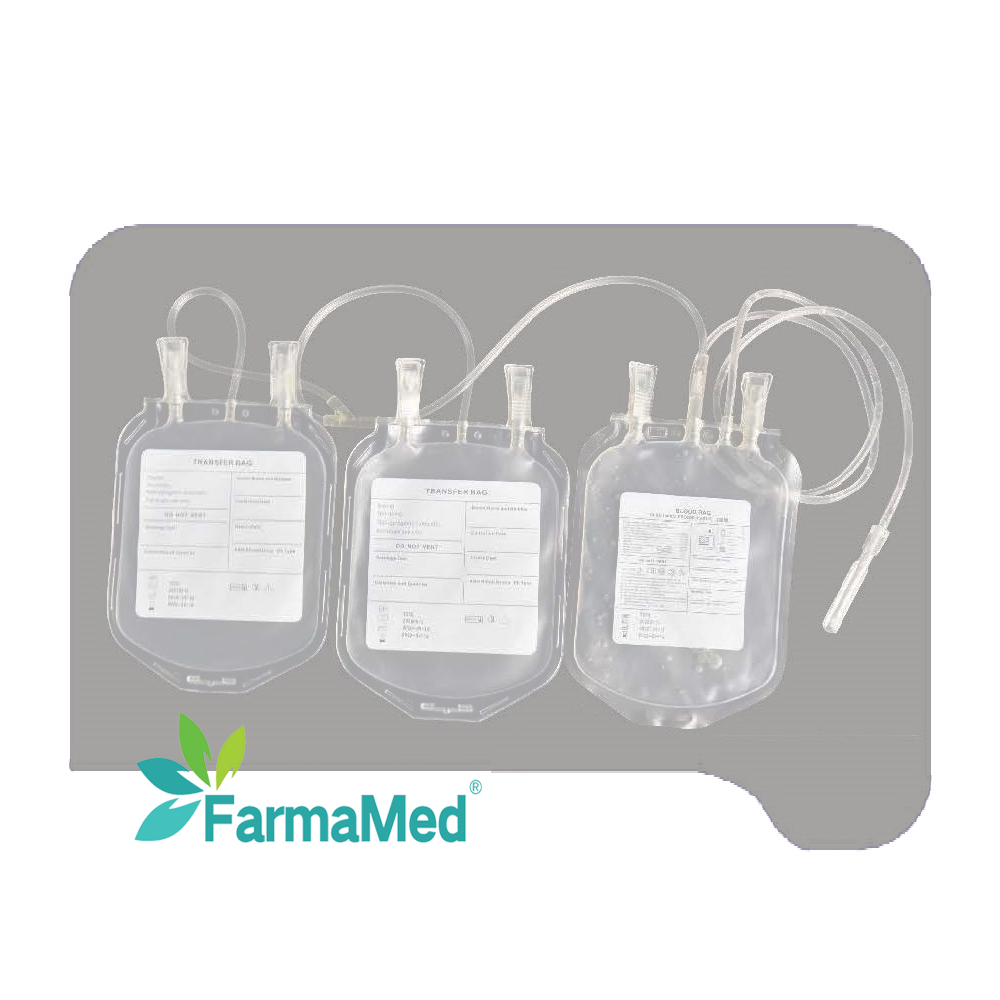
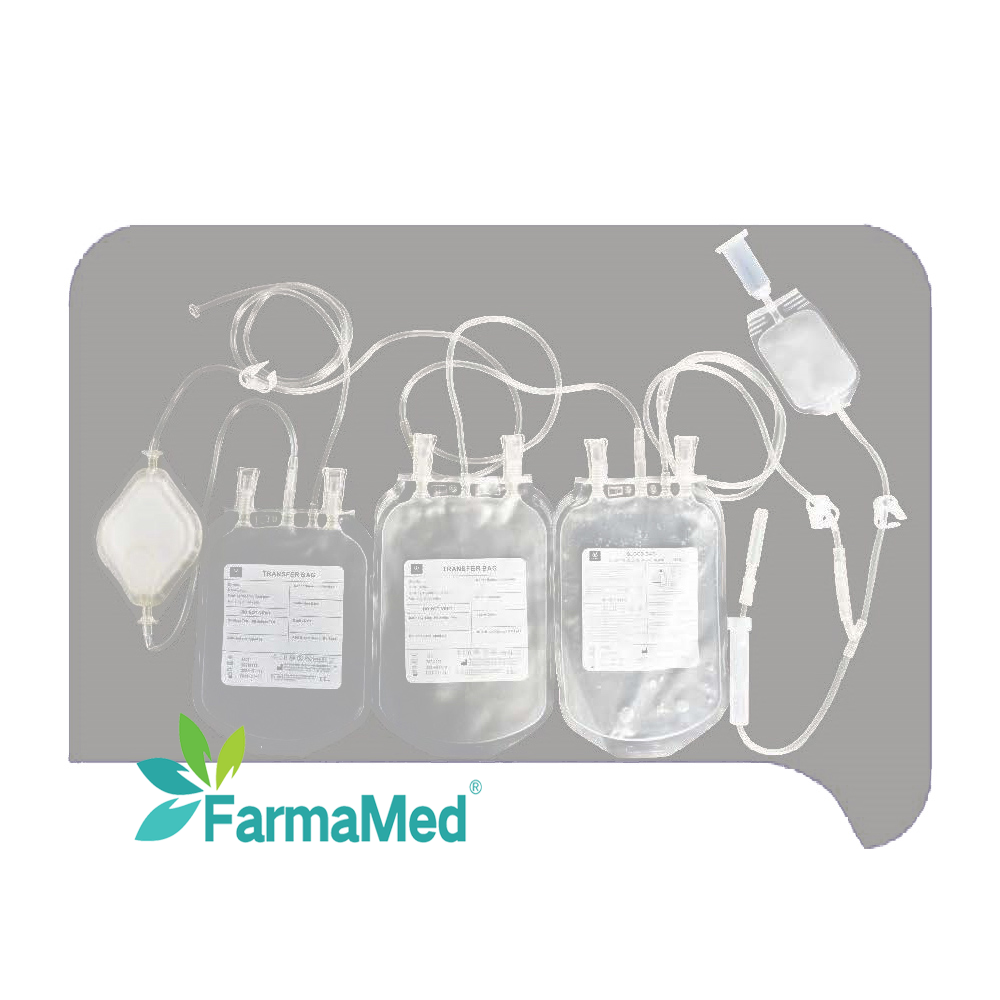
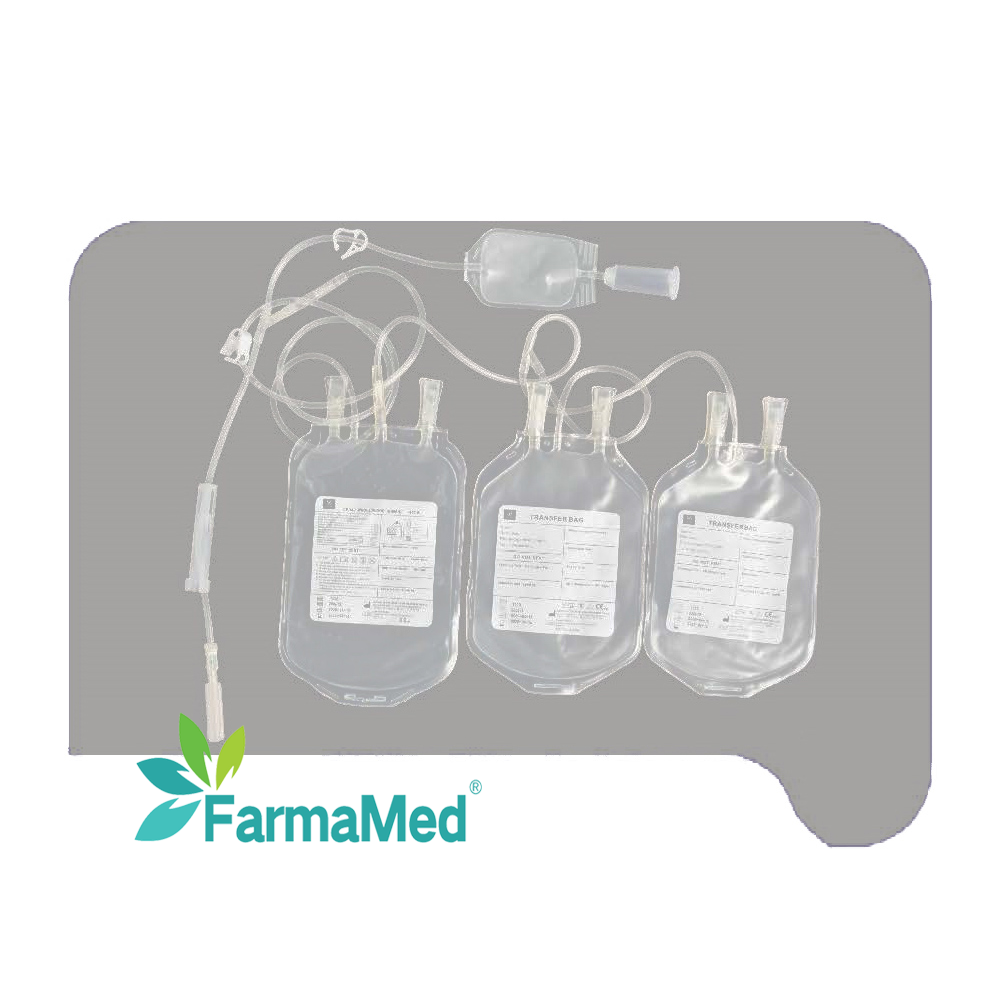
A blood bag factory is a specialized medical manufacturing facility dedicated to producing sterile, high-quality blood collection and storage containers used in healthcare systems worldwide. These facilities serve as critical infrastructure for blood banks, hospitals, and transfusion centers that depend on reliable blood bag products for patient care. The blood bag factory operates under stringent regulatory standards, including FDA, ISO, and international compliance requirements. These manufacturing plants utilize advanced sterilization technologies, including gamma radiation and ethylene oxide processing, to ensure each product meets contamination-free standards. The production environment maintains controlled temperature, humidity, and cleanliness levels throughout the blood bag factory's operations. Functionally, a blood bag factory produces various container types, including single, double, triple, and quadruple bag systems designed for different blood collection and processing needs. Each blood bag factory incorporates sophisticated quality control mechanisms, testing for sterility, pyrogen content, and structural integrity before distribution. Technologically, modern blood bag factories employ automated assembly lines combined with manual precision work for delicate components. The facilities feature integrated track-and-trace systems for inventory management and regulatory compliance. Advanced laboratories within the blood bag factory conduct ongoing testing and validation to maintain product consistency. Applications span multiple medical scenarios, including emergency transfusions, scheduled surgical procedures, and therapeutic blood component collection. Blood bag factory products support comprehensive blood banking operations, from initial collection through long-term storage and final patient administration, making them indispensable in modern healthcare delivery systems.
New Product Recommendations

Choosing products from a reputable blood bag factory offers significant operational and clinical benefits for healthcare institutions. The most obvious advantage involves receiving consistently sterile, validated products that meet all international quality standards. This reliability reduces your hospital's liability risks and eliminates concerns about product contamination affecting patient safety. A professional blood bag factory provides superior product reliability through rigorous manufacturing controls and comprehensive testing protocols. Your blood bank receives containers with predictable performance characteristics, reducing collection failures and minimizing wasted blood donations. This operational efficiency directly impacts your institution's bottom line by reducing waste and improving resource utilization. Cost-effectiveness represents another major buyer value. Working directly with a blood bag factory or authorized distributors eliminates unnecessary middlemen, reducing procurement expenses without compromising quality. Bulk purchasing options from established blood bag factories offer volume discounts that help institutions manage tight healthcare budgets more effectively. The application suitability of blood bag factory products spans emergency departments, surgical centers, and planned transfusion programs. Whether handling routine collections or emergency scenarios, these products maintain blood integrity throughout collection, processing, and storage phases. The standardization ensures your staff requires minimal retraining when switching between collection scenarios. Decision-useful context includes understanding that blood bag factory products support regulatory compliance automatically. Your facility avoids costly audits and potential penalties by using certified products. Additionally, reliable blood bags improve patient outcomes by ensuring quality blood components reach recipients without degradation. Finally, working with established blood bag factory suppliers provides ongoing technical support, staff training, and product updates that keep your transfusion services at peak efficiency and safety standards.

Latest News

Paracetamol tablet EU tender failed: what alternative supply solutions do Chinese suppliers offer?

08

May

Paracetamol tablet EU tender failed: what alternative supply solutions do Chinese suppliers offer?

When European Union pharmaceutical tenders for paracetamol tablets fail to secure adequate supply agreements, healthcare systems face critical procurement challenges that demand immediate alternative sourcing strategies. The complexity of EU pharmace...
View More
Second-gen antihistamine sourcing: how to distinguish EP/USP grades for cetirizine API?

08

Jun

Second-gen antihistamine sourcing: how to distinguish EP/USP grades for cetirizine API?

Sourcing high-quality cetirizine API requires pharmaceutical manufacturers to navigate complex regulatory distinctions between European Pharmacopoeia and United States Pharmacopeia standards. The choice between EP and USP grade cetirizine directly im...
View More
Southeast Asian OTC pharmacy chains sourcing dimenhydrinate: multilingual packaging design required.

15

Jul

Southeast Asian OTC pharmacy chains sourcing dimenhydrinate: multilingual packaging design required.

Southeast Asian over-the-counter pharmacy chains face unique challenges when sourcing dimenhydrinate products, particularly regarding multilingual packaging requirements that meet diverse regulatory standards across the region. The growing demand for...
View More
How to verify batch consistency via MFR and density in bulk PP raw material procurement?

20

Aug

How to verify batch consistency via MFR and density in bulk PP raw material procurement?

Ensuring batch consistency in bulk procurement requires rigorous quality verification protocols. When sourcing white pp granules, manufacturers must implement standardized testing methods to confirm that each delivery meets established specifications...
View More

Get a Free Quote

Our representative will contact you soon.
Name
Email
Tel
Company Name
Message
0/1000

blood bag factory

Advanced Sterilization Technology and Quality Assurance

Advanced Sterilization Technology and Quality Assurance

Modern blood bag factories employ cutting-edge sterilization methods ensuring absolute safety in every product. The blood bag factory utilizes gamma radiation and ethylene oxide processing to eliminate microorganisms while maintaining product integrity. These advanced techniques eliminate contamination risks that could compromise patient safety or blood viability. Quality assurance systems within the blood bag factory operate continuously throughout manufacturing. Automated testing equipment checks for sterility, pyrogen content, and structural integrity on every batch. Laboratory personnel conduct additional validation testing to confirm that products meet FDA, ISO, and international specifications. This multilayered approach means your facility receives consistently reliable containers. The blood bag factory maintains comprehensive documentation and traceability systems for every product manufactured. This detailed record-keeping supports regulatory compliance and enables rapid response if any issues arise. Your institution benefits from products manufactured under the highest safety standards, reducing liability concerns and supporting patient confidence in transfusion procedures.
Customizable Product Solutions for Diverse Medical Needs

Customizable Product Solutions for Diverse Medical Needs

Leading blood bag factories offer diverse product configurations to accommodate various medical applications and collection scenarios. Single, double, triple, and quadruple bag systems allow facilities to select containers matching their specific operational requirements. This flexibility from the blood bag factory ensures your institution isn't forced into one-size-fits-all solutions that may not optimize your workflow. The blood bag factory provides specialized containers for different blood components, from whole blood collection to separated plasma and platelet storage. Your team can select products specifically designed for emergency transfusions, scheduled surgical procedures, or therapeutic collections. This product variety from the blood bag factory maximizes operational efficiency and supports optimal clinical outcomes. Customization extends to container specifications including anticoagulants, preservatives, and storage durations. A responsive blood bag factory works with institutional requirements to develop solutions that enhance your transfusion services. This tailored approach ensures products integrate seamlessly with existing protocols and equipment.
Cost Efficiency and Long-Term Partnership Benefits

Cost Efficiency and Long-Term Partnership Benefits

Partnering with a direct blood bag factory provider significantly reduces procurement costs compared to purchasing through multiple distributors. Bulk purchasing arrangements with the blood bag factory offer volume discounts that improve institutional economics without sacrificing product quality. Your facility achieves better budget performance while maintaining safety standards. The blood bag factory provides ongoing technical support and staff training programs that enhance your transfusion team's capabilities. These value-added services from the blood bag factory improve operational efficiency and reduce training costs associated with staff development. Regular product updates and innovation announcements keep your institution informed about improvements. Long-term relationships with a reliable blood bag factory create predictable supply chains and priority access to new products. Your facility avoids supply disruptions that could compromise patient care. The blood bag factory's commitment to your success means responsive customer service and collaborative problem-solving when challenges arise, supporting sustainable healthcare operations.

Get a Free Quote

Our representative will contact you soon.
Name
Email
Tel
Company Name
Message
0/1000

Get a Free Quote

Our representative will contact you soon.
Name
Email
Tel
Company Name
Message
0/1000